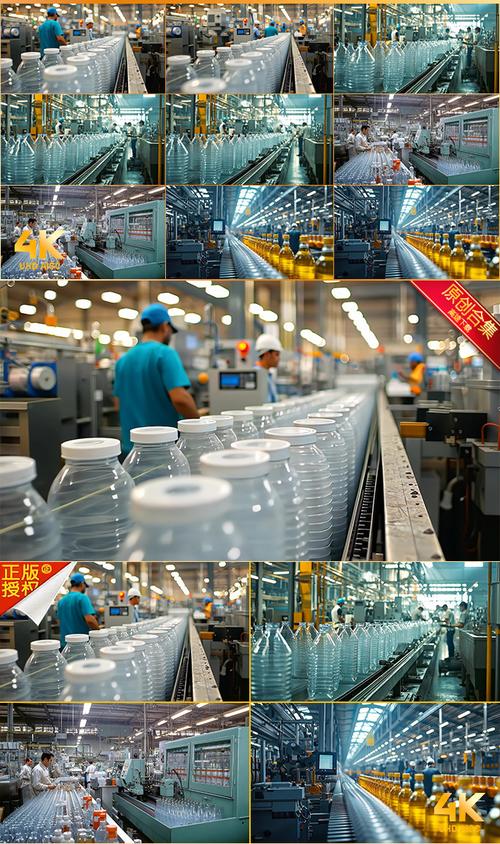
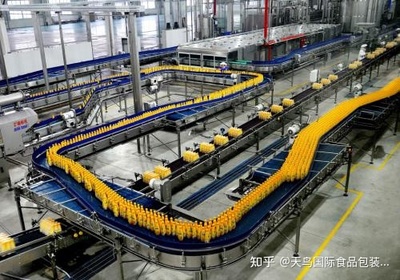
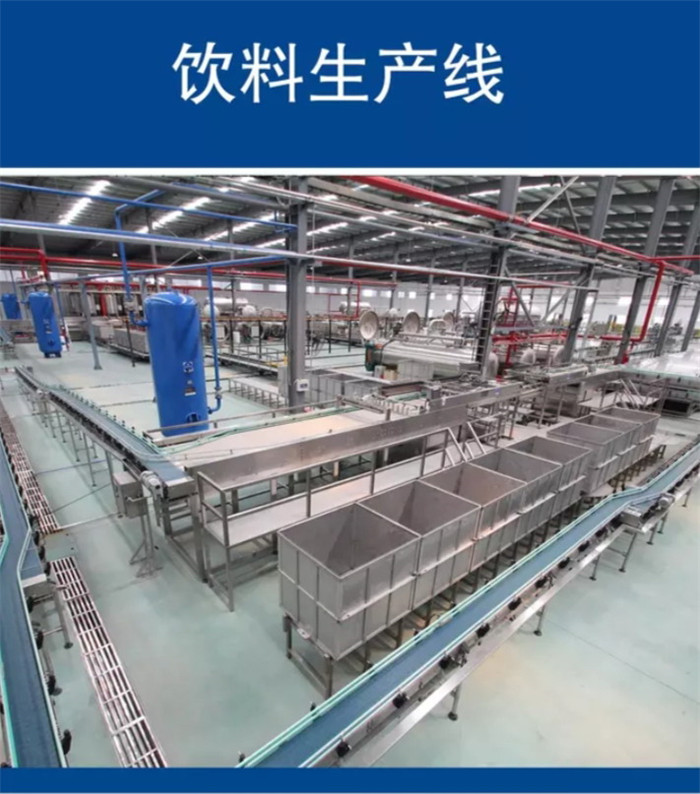
果汁热灌装生产线设备与饮料生产全解析 从工艺到设备选型
一、热灌装工艺概述
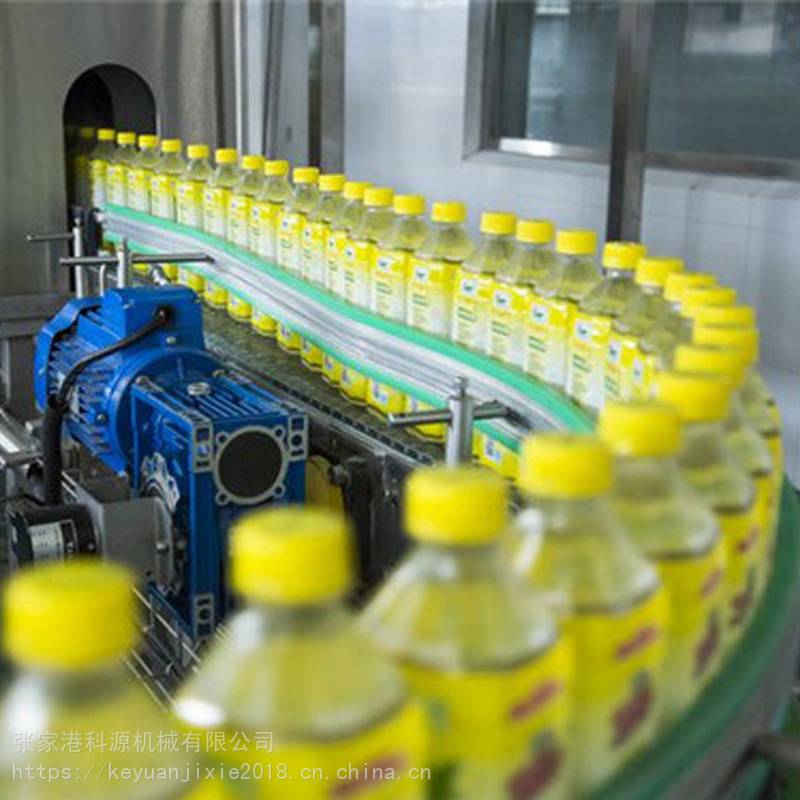
热灌装是果汁及饮料生产中应用最广泛的灌装方式之一,其核心原理是将料液加热至85℃–95℃(部分产品可达92℃以上),在高温状态下灌入经预消毒的包装容器中,利用物料自身的热量对瓶口、瓶壁及瓶盖内表面进行杀菌,密封后通过保温/倒瓶工序维持一定时间,再经冷却隧道逐级降温至室温。
热灌装的优势在于:杀菌与灌装合二为一,无需单独的无菌灌装环境;设备投资和运行成本相对中低温无菌灌装更低;适用PET瓶、玻璃瓶、金属罐等多种包装形式。其局限则包括:热能消耗较大、对热敏性风味成分有损失、PET瓶需选用耐热瓶(结晶瓶口+耐热瓶身),且产品口感新鲜度不及冷灌装/无菌灌装。
二、生产线整体工艺流程
一条完整的果汁热灌装生产线通常包含以下工序单元:
- 原料前处理:原料水果验收、清洗、破碎、榨汁/浸提。
- 调配与均质:按配方进行糖酸比调整、添加辅料,必要时均质处理改善稳定性。
- 脱气与灭酶:真空脱气去除溶解氧,预热灭酶防止褐变。
- UHT超高温瞬时杀菌:管式或板式杀菌机,典型条件105℃–121℃/15–30s(视产品pH而定),随后冷却至灌装温度。
- 热灌装:灌装机在85℃–95℃下完成定量灌装。
- 封盖与倒瓶/保温:旋盖后倒瓶30–60s,利用余热对瓶盖和瓶颈杀菌。
- 喷淋冷却:分段冷却隧道将瓶温降至35℃以下。
- 吹干、贴标/套标、喷码。
- 包装(装箱/膜包)、码垛。
- CIP清洗系统贯穿全线,实现就地清洗。
三、核心设备单元解析
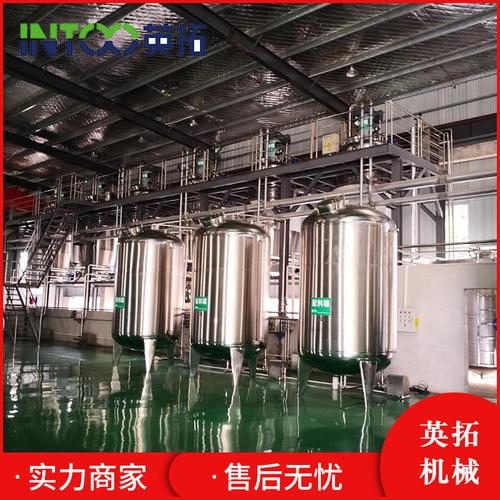
热灌装线的设备配置以“杀菌—灌装—冷却”三大环节为中心,各单元设备的技术水平直接决定产品品质与生产线效率。灌装主机一般分为直线式和旋转式两类:旋转式灌装机产能更高(常见12,000–36,000瓶/小时),采用机械阀或电子流量计定量,灌装精度可达±1%以内。由于果汁含果肉或黏度较高,灌装阀需选用大通径、防堵塞结构,并配备回流系统处理高温料液的回流与循环,避免物料在灌装缸中长时间受热。封盖机通常与灌装机联动,采用磁力扭矩式旋盖头,扭矩一致性直接影响密封可靠性。杀菌机方面,管式杀菌机适合高黏度及含果肉产品,板式杀菌机则适合清汁类低黏度物料,换热效率高、温度控制精确。冷却隧道按“多段温区”设计,通常分为70℃、50℃、35℃三个梯度,避免骤冷导致瓶体收缩变形或爆瓶。全线还需配置自动液位检测、剔除装置、CIP清洗站及PLC集中控制系统,实现参数记录与追溯。
四、设备选型关键要点
1. 产能匹配
根据市场需求和班次规划选择灌装速度,避免“大马拉小车”造成能耗浪费,也要为旺季预留10%–20%的产能余量。
2. 物料特性适配
- 含果肉/高黏度产品:优先管式杀菌+大通径灌装阀;
- 清汁类:板式杀菌+高精度流量计灌装;
- 酸性果汁(pH<4.6):杀菌强度可适当降低,重点控制腐败酵母和霉菌。
3. 包材兼容性
确认设备是否支持目标瓶型(耐热PET瓶、玻璃瓶、易拉罐),更换瓶型的调整时间与备件成本应予评估。
4. 热回收与节能
优先选择带热回收段的UHT杀菌机,热回收率可达85%以上,显著降低蒸汽消耗。
5. 自动化与追溯
PLC+触摸屏控制、数据记录、报警联动、批次追溯功能已成为中高端生产线的标配,选购时应确认符合食品安全相关法规要求。
6. 卫生设计
设备接触面材质(316L不锈钢)、焊缝质量、清洗死角、CIP覆盖率是影响微生物控制的关键,需在验收阶段进行清洗验证。
五、生产中的质量控制与常见问题
热灌装线的品质风险主要集中在三方面:微生物、密封性和热损伤。
- 微生物控制:倒瓶时间不足、瓶盖杀菌不彻底、冷却水污染是胀瓶/霉变的主要原因。应将倒瓶时间、灌装温度、封盖扭矩纳入关键控制点(CCP)管理。
- 密封性:旋盖扭矩偏低导致渗漏,偏高则可能损坏瓶口,建议每班抽检扭矩并做密封性测试。
- 热损伤:过度杀菌会使果汁色泽加深、维生素C损失、风味劣变,应优化UHT温度-时间组合并控制灌装缸滞留时间。
- 冷却水管理:冷却段末端的瓶温与冷却水微生物指标需定期监测,防止二次污染。
六、
果汁热灌装生产线是一套以杀菌、灌装、冷却为主线,涵盖前处理、调配、包装与CIP清洗的完整设备体系。合理的设备选型应综合考虑产能、物料特性、包材形式、节能水平与自动化需求,并在运行中严格执行温度、时间、扭矩等关键参数管理。随着电子流量计灌装、高效热回收和智能追溯技术的普及,热灌装线在保持工艺可靠性的正朝着更节能、更精准、更透明的方向持续升级,仍是中高酸性果汁饮料生产的主流技术路线。
如若转载,请注明出处:http://www.lvjiegroup.com/product/51.html
更新时间:2026-10-22 05:51:28