瓶装水生产线自动化流程 饮料厂高速灌装生产技术解析
引言
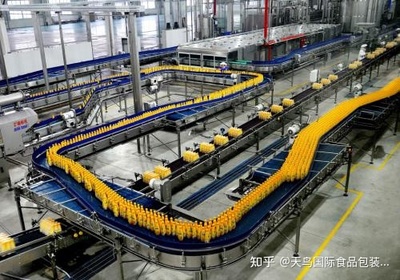
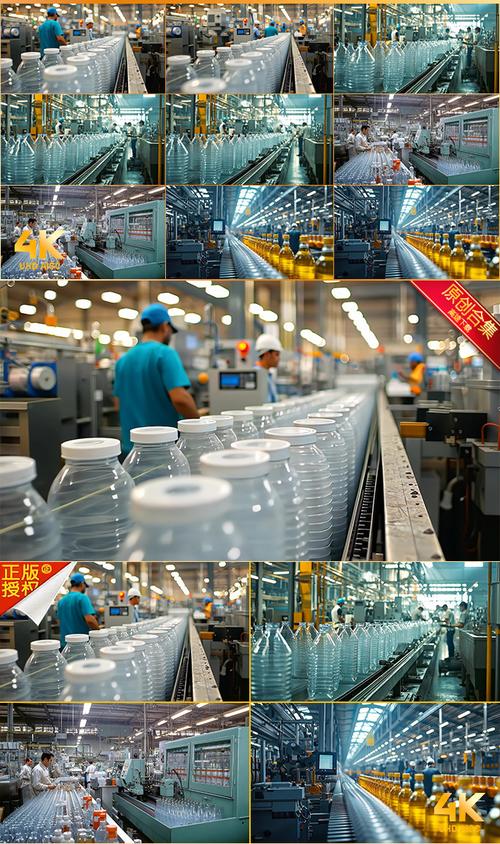
在饮料行业,瓶装水生产线的自动化水平直接决定了企业的产能、成本控制与产品质量。一条现代化的高速灌装生产线,每分钟可产出数百至上千瓶瓶装水,从瓶坯到成品码垛,全过程几乎无需人工干预。本文将系统解析瓶装水生产线的自动化流程,揭示饮料厂如何实现高速灌装与高效生产。
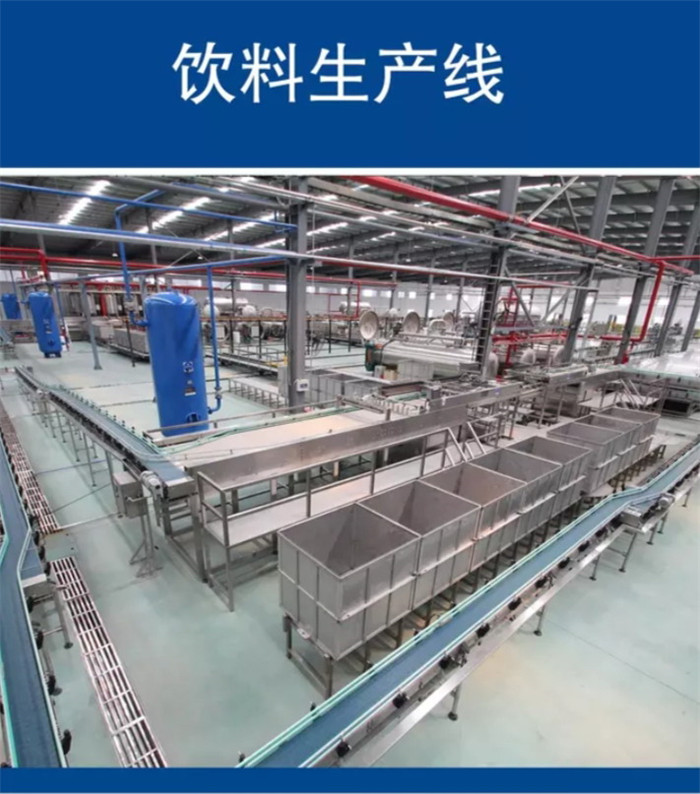
一、瓶装水生产线总体布局
一条典型的瓶装水自动化生产线通常包含以下核心环节:
- 水处理系统:原水经过多介质过滤、活性炭吸附、反渗透(RO)或超滤、臭氧/紫外线杀菌等工序,达到饮用纯净水或矿泉水的标准。
- 吹瓶系统:将PET瓶坯加热软化后,通过高压吹气成型为瓶身。
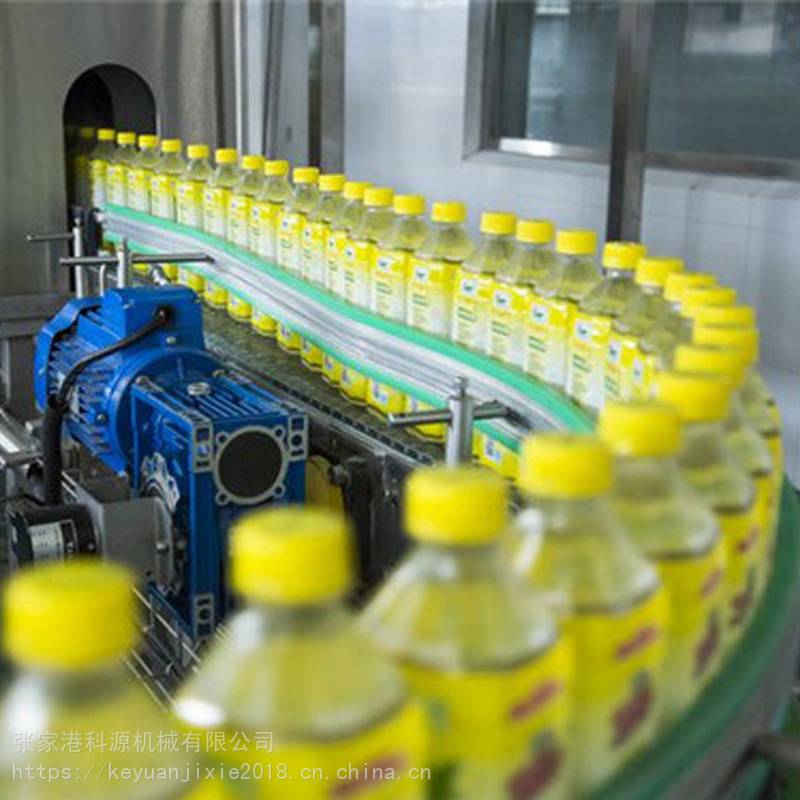
- 灌装与封盖系统:在洁净环境(如万级或百级层流罩)下完成定量灌装、理盖、旋盖。
- 贴标/喷码系统:为瓶身贴上标签或喷印生产日期、批号。
- 包装系统:分为膜包、纸箱包装或即时装箱。
- 码垛系统:机器人或机械码垛机将成品箱/膜包按预设模式堆叠。
整个流程由PLC(可编程逻辑控制器)与SCADA(数据采集与监视控制)系统集中调度,实现无人化高速运行。
二、关键自动化技术详解
1. 吹瓶环节:全自动直线式或旋转式吹瓶机
瓶坯经理坯机排序后送入加热炉,红外线灯管将其加热至90–120℃。随后机械手将瓶坯送入模具,通过高压(约30–40 bar)拉伸吹塑成型。高速旋转式吹瓶机每小时可生产20,000–80,000瓶。成型后的空瓶通过风送轨道直接送往灌装机,避免中间污染。
2. 灌装环节:高精度电子流量计灌装
现代高速灌装机多采用电子流量计或质量流量计技术,取代传统机械阀。每个灌装头独立计量,灌装精度可达±1–2ml。灌装过程分为快灌与慢灌两个阶段,防止泡沫溢出。对于含气饮料,还需等压灌装(先充CO2背压,再灌装)。
以600ml瓶装水为例,一台48头旋转灌装机在0.2MPa压力下,每分钟可灌装800–1200瓶。整机采用CIP(原位清洗)系统,每日自动清洗管道与灌装阀。
3. 封盖环节:自动理盖与旋盖
瓶盖经提升机送入理盖器,通过选盖、翻转、定向后进入滑道。旋盖头采用磁力扭矩控制,确保密封性且不损伤瓶盖。高速生产线上常配备缺盖检测与扭矩反馈系统,不合格瓶盖立即剔除。
4. 贴标与喷码自动化
直线式或旋转式贴标机使用伺服电机驱动,贴标速度可达60,000瓶/小时。喷码机(CIJ或激光)在瓶肩或瓶盖处打印日期/批号,并连接视觉检测系统实时验证。
5. 包装与码垛自动化
- 膜包机:通过热收缩膜将多瓶(如6瓶×2排)裹包,再经热收缩炉定型。
- 纸箱装箱机:机器人或机械抓手将瓶子放入纸箱,并自动封胶带。
- 码垛机器人:采用关节臂或直角坐标机器人,按预设层数与方向进行堆叠,配合自动缠绕膜机完成托盘的固定。
三、高速生产线的控制与监测系统
高速灌装生产的核心挑战是同步与稳定性。整线由主控PLC通过工业以太网(如Profinet、EtherNet/IP)连接各子站。关键传感器包括:
- 光电传感器:检测瓶在位、缺瓶、倒瓶
- 编码器:追踪瓶运行位置
- 压力/流量传感器:监控灌装压力与水流量
- 视觉系统:检测液位、瓶盖歪斜、标签错位
一旦某工位异常,系统自动降速或进入旁通模式,避免整线停机。SCADA界面实时显示产量、OEE(设备综合效率)、次品率等核心指标。
四、自动化流程的优势与典型产能
| 指标 | 人工/半自动线 | 全自动高速线 |
|------|---------------|--------------|
| 产能(瓶/小时) | 2,000–5,000 | 20,000–80,000 |
| 操作人员 | 15–30人 | 3–5人 |
| 灌装精度 | ±5ml | ±2ml |
| 产品合格率 | 95%–97% | ≥99.5% |
| 换型时间 | 每次30分钟以上 | 全自动换型,<5分钟 |
以一条36,000瓶/小时(600ml)的瓶装水线为例:日运行22小时,年运行300天,年产可达2.38亿瓶。人工成本每年节约数百万元。
五、未来趋势:智能化与柔性化
饮料厂正在向工业4.0迈进,下一代高速灌装线将融合:
- AI视觉缺陷检测
- 数字孪生仿真优化
- 5G无线控制
- 自适应灌装算法
- 可回收PET瓶适配
未来生产线无需为不同瓶型更换机械零件,电机与模组可自动调节位置,真正实现“一键换产”。
##
瓶装水生产线自动化流程是饮料工业从“制造”迈向“智造”的典型缩影。从吹瓶到码垛,每个环节的高速精密协作,既保证了水中无污染、瓶中无偏差,也支撑起大规模饮用水市场的稳定供应。对饮料厂而言,投资一条高速全自动灌装线,不仅是产能扩张,更是质量、成本与柔性的战略升级。
如若转载,请注明出处:http://www.lvjiegroup.com/product/54.html
更新时间:2026-10-22 13:40:01